INENGINEERED SA BAWAT ESTADO NG PRODUKTO
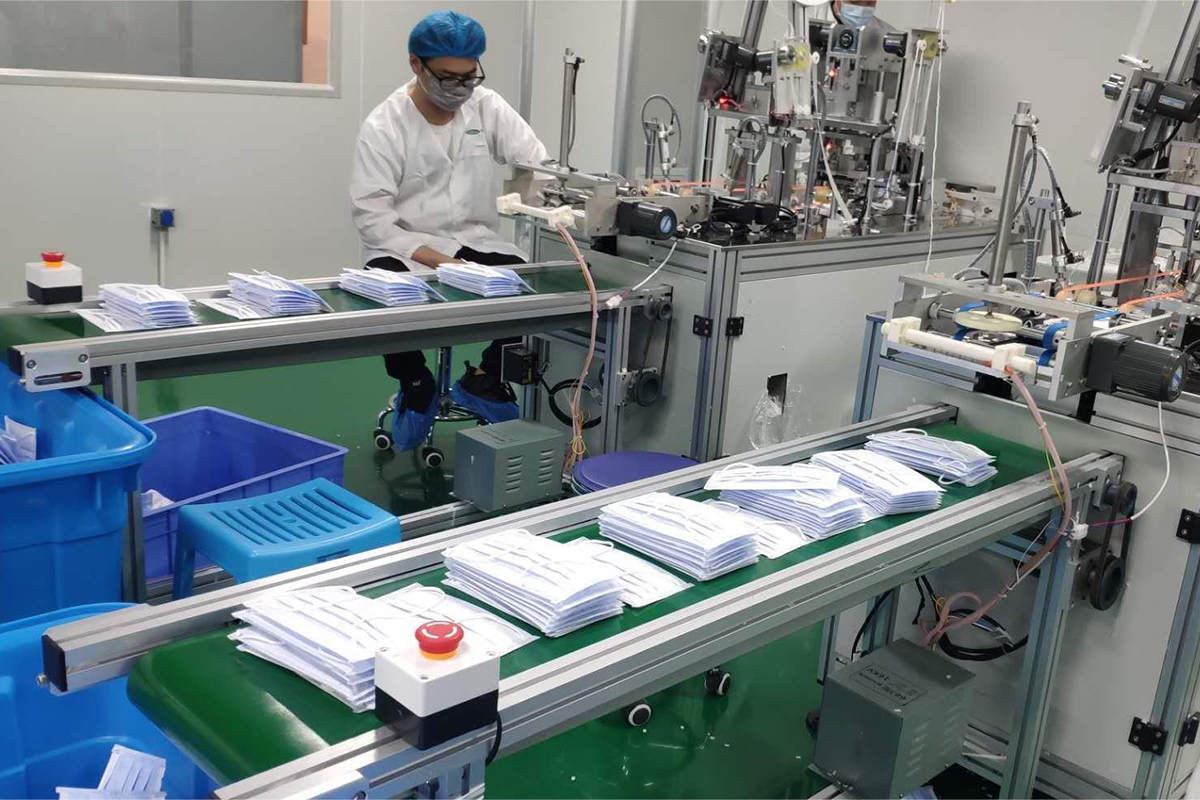
Ang mga maluwag na maskara ay magaan, nababaluktot, at sensitibo sa nakapalibot na daloy ng hangin. Ang maliliit na puwang sa sinturon o biglaang pagbabago ng bilis ay maaaring umikot, matiklop, o magsanib sa produkto bago ang inspeksyon at pagbibilang ng paningin.
Pinipili ng CSTRANS ang paraan ng paghawak ayon sa yugto ng produksyon:
- Mga conveyor na flat-beltnagbibigay ng patuloy na suporta para sa mga indibidwal na maskara at binabawasan ang panganib ng pagpasok ng mga ear loop sa mga puwang ng conveyor.
- Paghahatid gamit ang vacuum o hold-downmaaaring isaalang-alang kung saan ang mga magaan na maskara ay dapat magpanatili ng isang nakapirming posisyon sa mas mataas na bilis.
- Mga conveyor ng pagsukatmagtatag ng pare-parehong pitch bago ang inspeksyon, pagbibilang, o pagpapatong-patong.
- Mga segment na sinturon, pushers o cleated sectionsilipat ang mga nabilang na stack papunta sa packaging machine nang hindi nawawala ang pagkakahanay ng stack.
- Mga flexible na chain at modular belt conveyoray mas angkop pagkatapos na mailagay ang mga maskara sa bag, mailagay sa kahon, o mailagay sa mga lalagyang matatag.
- Mga seksyong tanggihan at laktawanpaghiwalayin ang mga depektibong produkto nang hindi nakakaabala sa daloy ng tinatanggap na produkto.
Ang pangunahing linya ay dapat na balansehin sa pinakamabagal na paulit-ulit na operasyon sa ibaba ng daloy, na kadalasang pagbibilang, pagpapatong-patong, pagbabalot o pagkarton—hindi ang na-rate na output ng makinang bumubuo ng maskara.
PAGBABAGO SA PAGITAN NG PRODUKSYON AT PAGPAPAMBALOT
Ang kapasidad ng buffer ay dapat kalkulahin mula sa aktwal na output ng linya at ang oras ng pagkaantala sa ibaba ng agos:
Dami ng buffer = rate ng produksyon × oras ng pagkaantala
Halimbawa, ang isang linya na gumagawa ng 120 mask kada minuto ay nangangailangan ng kapasidad para sa humigit-kumulang 60 mask upang ma-absorb ang 30 segundong pagkaantala ng packaging, bago magdagdag ng mga reject gaps at recovery margin.
Sinusuri ng CSTRANS ang mga sample ng maskara, konstruksyon ng ear-loop, bilis ng produksyon, kinakailangang dami ng pakete, taas ng machine-interface at magagamit na espasyo sa sahig bago piliin ang uri ng conveyor. Ang mga tungkulin ng transfer, pitch, stacking at buffer ay maaaring subukan laban sa aktwal na produkto sa halip na umasa lamang sa mga detalye ng conveyor sa katalogo.


